
He visto bastante debate en redes sociales sobre las lentes de forma libre. Gran parte de la información me ha parecido errónea, así que pensé que valdría la pena hablar de ello aquí. ¿Qué son las lentes de forma libre? Para la mayoría de los proveedores de productos ópticos, el término «de forma libre» se utiliza para referirse a las lentes progresivas (PAL, por sus siglas en inglés) que se fabrican cortando curvas complejas, incluida la superficie de potencia progresiva, en la parte posterior (lado ocular) de una lente monofocal semielaborada.
Muchos ópticos y otros profesionales nunca han visto el interior de un laboratorio de tallado de lentes, así que primero, veamos cómo se han tallado las lentes tradicionalmente. Les daré una visión general, incluyendo solo los pasos principales (así que, para mis colegas aficionados a los laboratorios, sé que omito algunos detalles, pero no creo que sean relevantes para este tema).
Los pedidos llegan a los laboratorios por varios medios, pero hoy en día suelen llegar a un sistema integrado. Sistema de gestión de laboratorio óptico (LMS), como Innovations. Además de fijar el precio y facturar el pedido, el LMS suele determinar qué piezas en bruto utilizar y, si las lentes deben ser pulidas, cómo rectificar las piezas en bruto "semiacabadas" para producir las lentes más delgadas posibles, teniendo en cuenta los requisitos del pedido y las normas legales o convencionales aplicables en cuanto a grosor y resistencia al impacto.
Las lentes en bruto "semielaboradas" tienen una superficie frontal acabada, que puede ser esférica (aunque en el pasado no era raro que las lentes en bruto semielaboradas tuvieran superficies frontales tóricas, que se utilizaban para producir lentes monofocales en forma de "cilindro positivo"); pueden tener segmentos situados en las superficies frontales (en el caso de las multifocales de parte superior plana y de segmentos redondos); o pueden tener topologías de adición progresiva complejas.
¿Qué son las lentes progresivas de forma libre?
Las lentes progresivas de forma libre son lentes progresivas fabricadas digitalmente mediante el corte de superficies complejas y personalizadas en la parte posterior de una lente monofocal semielaborada. Esto permite a los laboratorios producir cada lente bajo pedido, reduciendo así las necesidades de inventario.
Para la mayoría de los proveedores de productos ópticos, el término "forma libre" se refiere a las lentes progresivas (PAL, por sus siglas en inglés) que se producen cortando curvas complejas, incluida la superficie de potencia progresiva, en la parte posterior (lado ocular) de una lente monofocal semielaborada en bruto.
Pulido tradicional de lentes: Los cuatro pasos
En la fabricación tradicional de lentes (también llamada tallado), existen cuatro pasos principales: bloqueo, generación, acabado (también llamado alisado) y pulido. A continuación, se presenta una breve descripción de cada paso:
- Bloqueo Este proceso consiste en fijar un objeto a la superficie frontal acabada de la lente utilizando diversos materiales (a menudo una aleación con un punto de fusión bajo, aunque más recientemente se han empezado a utilizar múltiples resinas y adhesivos) que se adhieren al bloque por un lado y a la lente por el otro; el bloque sirve para sujetar la lente en las máquinas.
- Generando: Este proceso corta una superficie esférica o tórica en la parte posterior de la pieza en bruto. Con el paso de los años, los fabricantes pasaron de utilizar herramientas de rectificado en forma de copa a herramientas de fresado y corte, que permitían obtener superficies tóricas más precisas. Sin embargo, en todos los casos, las superficies resultantes son bastante rugosas, lo que hace necesario el siguiente paso, denominado «acabado» (o «alisado» en el Reino Unido).
- Aclarado (Suavizado): Este proceso consiste en frotar la superficie resultante sobre una herramienta de pulido (también llamada «pulidora»), una pieza metálica mecanizada con precisión y con la forma deseada. Actualmente, dado que las lentes oftálmicas son casi siempre de plástico, basta con utilizar almohadillas abrasivas que se adhieren a la superficie de la pulidora para alisarla hasta el punto de poder pulirla. Un chorro de agua dirigido a la interfaz entre la lente y la pulidora elimina las partículas finas producidas por la acción del abrasivo.
- Pulido: El proceso es prácticamente idéntico al de pulido (de hecho, las máquinas son idénticas), salvo que en lugar de la almohadilla abrasiva se utiliza una almohadilla suave y porosa. En vez de agua, se emplea un compuesto de pulido compuesto por partículas muy finas suspendidas en agua. La almohadilla se satura con el compuesto de pulido, lo que proporciona la acción necesaria para obtener una superficie brillante y especular.
Este proceso básico de cuatro pasos para el pulido de lentes se mantuvo prácticamente igual durante décadas. Sin embargo, se produjeron mejoras continuas en los materiales y las técnicas que hicieron que el pulido fuera más eficiente y preciso.
El desarrollo de almohadillas abrasivas de acabado a principios de la década de 1970 fue revolucionario y contribuyó significativamente a que el plástico superara al vidrio durante esa década. Originalmente, se requería un proceso de acabado en dos etapas; la primera etapa utilizaba un abrasivo agresivo (generalmente carburo de silicio) no solo para alisar la superficie, sino también para corregir cualquier imperfección (las imprecisiones eran comunes debido al uso de herramientas de rectificado de copa en los generadores de la época). Si bien algunos generadores de copa podían producir superficies bastante lisas (pero solo funcionando a muy baja velocidad), no podían producir superficies tóricas muy precisas. En la segunda etapa de acabado, se utilizaba un abrasivo más fino y suave (generalmente óxido de aluminio).
A finales de la década de 1980, aparecieron en los laboratorios ópticos los primeros generadores de fresado y torneado. Estos podían cortar superficies directamente con una precisión dimensional mucho mayor que las técnicas de rectificado anteriores, lo que significaba que podían producir curvas tóricas y complejas muy precisas. Inicialmente, las superficies obtenidas con estos generadores CNC eran algo rugosas, pero a medida que la tecnología mejoró, se lograron resultados más suaves.
De hecho, a medida que estos generadores evolucionaron, llegaron a ser capaces de producir una superficie tan lisa que podía pulirse directamente sin ningún paso previo. Esta capacidad se conoció como «corte y pulido». Los primeros sistemas de corte y pulido aún utilizaban las tradicionales lijas rígidas para el pulido final, pero el sector del mecanizado de superficies pronto reconoció un avance revolucionario: si se podían generar superficies pulibles directamente, ya no se estaba limitado a simples esferas y tóricas. De repente, parecía factible producir geometrías de superficie mucho más complejas, y fue entonces cuando el mecanizado de forma libre comenzó a considerarse un objetivo alcanzable.
Desde cortes y pulidos hasta progresivos de forma libre
Para los fabricantes de lentes de laboratorio, la transición a las lentes progresivas de forma libre supuso una gran ventaja: redujo dos importantes centros de costes: el inventario de lentes en blanco y el almacenamiento. Esto hizo que las lentes de forma libre fueran más rentables para los fabricantes, sobre todo cuando las superficies progresivas podían producirse bajo demanda.
Antes de que el proceso de corte y pulido fuera posible, cuando los profesionales del sector observaron las mejoras en la precisión de la forma y la rugosidad superficial que podían producir los generadores, sus pensamientos se centraron en lo que, hasta entonces, había sido una especie de "Santo Grial". ¿Qué pasaría si las superficies de las lentes progresivas pudieran cortarse con estos niveles de calidad superficial en la cara ocular de las lentes esféricas semielaboradas?
- Aprender Cómo reducir el tiempo de respuesta del laboratorio con un enrutamiento más inteligente., automatización y visibilidad en tiempo real.
El atractivo de esta capacidad era evidente: las láminas semielaboradas de visión única eran (y siguen siendo) mucho más baratas que las láminas progresivas semielaboradas. Además, la cantidad de láminas semielaboradas de visión única diferentes que habría que mantener en inventario (de siete a doce curvas base distintas) sería una fracción (normalmente una novena parte, dado que existen nueve potencias de adición comunes) de la cantidad de láminas progresivas semielaboradas diferentes que habría que mantener (de siete a doce curvas base multiplicadas por nueve potencias de adición), si se pudieran producir superficies progresivas de diversas adiciones bajo demanda.
En resumen, las lentes progresivas de forma libre prometían un ahorro significativo en los costes de producción, ya que fabricaban cada lente bajo pedido en lugar de utilizar un inventario de piezas preformadas.
Dos facilitadores siguen desaparecidos
Se requirieron dos innovaciones adicionales para convertir estas aspiraciones en realidades prácticas.
Innovación n.º 1: Pulido de superficies complejas
El primer desafío residía en el proceso de pulido. Si bien los generadores podían cortar superficies pulibles, el proceso existente empleaba discos de pulido (también conocidos como "herramientas") con curvas esféricas o tóricas. Las superficies esféricas o tóricas correspondientes de las lentes a pulir se frotaban contra las superficies de los discos, con una pasta abrasiva ligeramente abrasiva y una almohadilla entre la superficie de la lente y la superficie del disco, mediante movimientos suficientemente complejos y aleatorios como para evitar errores localizados en las superficies, que de otro modo podrían surgir de cualquier irregularidad en la superficie del disco o la almohadilla.
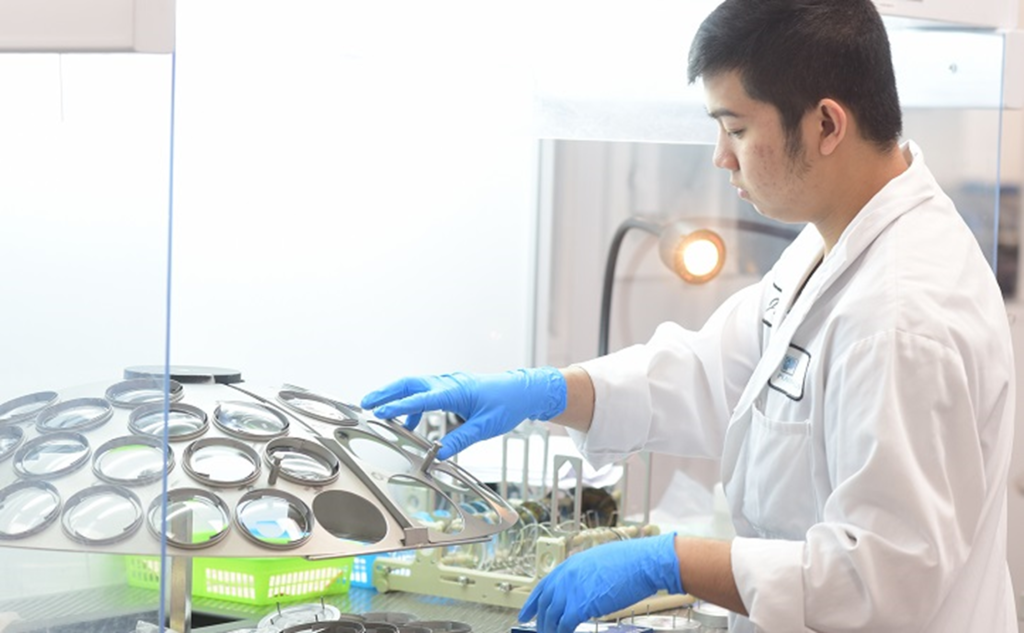
Ese tipo de movimiento no se podía utilizar en superficies más complejas, como una superficie de pulido progresivo. Las ondulaciones de la superficie impedían el uso de ese movimiento de frotamiento. La solución resultó ser bastante simple: el uso de discos de pulido "conformes", que giraban en máquinas que inicialmente se parecían mucho a las antiguas máquinas de "esferas". Estas últimas empleaban discos metálicos en forma de hongo, que giraban sobre sus "tallos" (para extender la metáfora); una lente sujeta al disco por un lado, debajo de su vértice, giraba debido a las diferentes velocidades de la superficie giratoria cerca del centro del disco, donde la velocidad de rotación finalmente se reduce a cero, en comparación con el borde exterior.
La combinación del movimiento curvilíneo de la superficie giratoria del disco, el movimiento de rotación de la lente y un tercer movimiento que desplazaba la lente giratoria sobre la superficie del disco desde cerca del borde hacia cerca del centro, producía un movimiento aleatorio muy eficiente. Algunos de los primeros pulidores de forma libre utilizaban este movimiento con un disco esférico grande, cuya superficie podía adaptarse a la superficie irregular de la lente (de ahí el término "conforme"). Los discos conformables obtenían su capacidad de adaptarse a la superficie progresiva ondulada gracias a una capa de material compresible, similar a una esponja o espuma densa, situada entre la base del disco y la almohadilla de pulido. Esta capa permitía que la superficie del disco se adaptara a la superficie irregular (es decir, no esférica, no tórica y asimétrica) de la lente durante todo el proceso.
Vueltas de apertura pequeña: mejor adaptación
El perfeccionamiento de este proceso se logró con la introducción de las llamadas pulidoras de "pequeña apertura", cuyos diámetros eran inferiores al de las lentes, aproximadamente entre un tercio y la mitad de su diámetro. Esto requirió que las máquinas se volvieran más complejas para producir los movimientos necesarios para obtener un tratamiento uniforme y aleatorio de la superficie de la lente. Sin embargo, las pulidoras de menor diámetro se adaptaban mejor a las superficies progresivas irregulares que las de mayor diámetro, por lo que las pulidoras de pequeña apertura se han generalizado.
Innovación n.º 2: Estándares de datos y comunicación
La combinación de generadores capaces de producir superficies pulibles, junto con pulidoras de lapeado conforme, hizo posible la fabricación de superficies complejas en lentes. Sin embargo, se requirió una innovación adicional para que el proceso fuera práctico: descripciones de las superficies que los generadores, y en cierta medida las pulidoras, pudieran "comprender" para poder producirlas.
Las superficies en sí mismas eran diferentes a cualquier producto comercial existente. Recordemos que el objetivo inicial era crear una superficie progresiva en la cara ocular (posterior) de una lente monofocal semielaborada. Si bien habría sido posible replicar un diseño progresivo, como el que se había producido en la cara del objeto (anterior) de las lentes progresivas, en la superficie posterior, resulta evidente que la superficie progresiva debía combinarse con una superficie graduada para obtener lentes utilizables. Además, las superficies combinadas debían ajustarse para compensar el grosor de la lente y las variaciones en las superficies frontales de las lentes utilizadas. Por lo tanto, obtener la superficie deseada requería, y sigue requiriendo, un cálculo individual de las superficies para cada pedido.
Afortunadamente, al principio de este proceso, se estableció un estándar para la comunicación entre soluciones de software para laboratorios ópticos, El software de diseño de lentes (LDS) y el equipo con capacidad de forma libre se crearon mediante la extensión de los datos existentes. Estándar de comunicaciones para dar cabida a los nuevos intercambios de datos necesarios. El LMS podría comunicarse con el LDS para obtener el diseño de la superficie y enviarlo a las máquinas cuando fuera necesario, lo que haría que la tecnología de forma libre fuera comercialmente viable y, eventualmente, de uso generalizado.
Conclusión
En resumen, así fue como el proceso de fabricación de lentes de forma libre pasó de ser una idea casi utópica a una parte estándar de la producción diaria en laboratorios: mejores generadores hicieron posibles las superficies pulibles, el pulido conforme permitió el acabado de esas superficies complejas y los estándares de datos compartidos hicieron que todo el proceso fuera comunicable entre el sistema de gestión de laboratorios (LMS), el sistema de datos de laboratorios (LDS) y las máquinas que realmente cortan las lentes.
Si está evaluando cómo la integración de formato libre o LDS encaja en la línea de producción de su propio laboratorio, Contactar con nosotros – Nos complace explicar cómo Innovations se conecta con los principales proveedores de diseño de lentes de forma libre.